
联系我们
河北屹克永晔科技有限公司
地址:河北省石家庄市正定县中南.高科8-2
展厅:河北省石家庄市正定县中南.高科8-2
联系人:0311-68031178
13315997158(杨经理)
网址:http://www.yikeyongye.com
最新活动
2026-09-08
2026-09-07
2026-09-01
2026-06-22
2026-08-19
河北广告雕刻机对刀方法
发表时间:2018-08-17 河北广告雕刻机对刀方法?广告雕刻机都很熟悉了。广告雕刻机一般是指机械雕刻机,就是用刀来进行雕刻的设备。广告雕刻机雕刻的材料对象主要是些非金属,例如PVC、树脂、双色板等材料,当然也包括了部分薄金属材料。广告雕刻机在使用前,需要进行对刀。那么为什么对刀,怎么对刀呢。今天我们屹克永晔就来好好说下“河北广告雕刻机对刀方法”的问题。
对刀是雕刻加工中的主要操作和重要技能。在一定条件下,对刀的精度可以决定零件的加工精度,同时,对刀效率还直接影响雕刻加工效率。
河北广告雕刻机对刀方法需要知道的意义?
仅仅知道对刀方法是不够的,还要知道雕刻机的各种对刀设置方式,以及这些方式在加工程序中的调用方法,同时要知道各种对刀方式的优缺点、使用条件等。
对刀方法一定要同零件加工精度要求相适应
河北广告雕刻机对刀方法原理?
深入理解雕刻机的对刀原理对于操作者保持清晰地对刀思路、熟练掌握对刀操作以及提出新的对刀方法都具有知道意义。对刀的目的是为了建立工件坐标系,直观的说法是,对刀是确立工件在雕刻机工作台中的位置,实际上就是求对刀点在工作台坐标系中的坐标。对于雕刻机来说,在加工前首先要选择对刀点,对刀点是指用雕刻机加工工件时,刀具相对于工件运动的起点。对刀点既可以设在工件上(如工件上的设计基准或定位基准),也可以设在夹具或工作台上,若设在夹具或工作台上的某一点,则该点必须与工件的定位基准保持一定精度的尺寸关系。
对刀时,应使指刀位点与对刀点重合,所谓刀位点是指刀具的定位基准点,对于车刀来说,其刀位点是刀尖。对刀的目的是确定对刀点(或工件原点)在工作台坐标系中的绝对坐标值,测量刀具的刀位偏差值。对刀点找正的准确度直接影响加工精度。在实际加工工件时,使用一把刀具一般不能满足工件的加工要求,通常要使用多把刀具进行加工。在使用多把车刀加工时,在换刀位置不变的情况下,换刀后刀尖点的几何位置将出现差异,这就要求不同的刀具在不同的起始位置开始加工时,都能保证程序正常运行。为了解决这个问题,雕刻机配备了刀具几何位置补偿的功能,利用刀具几何位置补偿功能,只要事先把每把刀相对于某一预先选定的基准刀的位置偏差测量出来,输入到雕刻机的刀具参数补正栏指定组号里,在加工程序中利用T指令,即可在刀具轨迹中自动补偿刀具位置偏差。刀具位置偏差的测量同样也需通过对刀操作来实现。
河北广告雕刻机对刀方法?
在雕刻加工中,对刀的基本方法有试切法、对刀仪对刀和自动对刀等几种常用的对刀方法。
河北广告雕刻机对刀方法具体步骤?
1、试刀法对刀
工作台本身有个机械原点,你对刀时一般要试切的啊,比如车外径一刀后Z向退出,测量车件的外径是多少,然后在G画面里找到你所用刀号把光标移到X输入X等信息...按测量工作台就知道这个刀位上的刀尖位置了,内径一样,Z向就简单了,把每把刀都在Z向碰一个地方然后测量Z0就可以了。这样所有刀都有了记录,确定加工零点在工件移里面(offshift),可以任意一把刀决定工件原点。这样对刀要记住对刀前要先读刀。有个比较方便的方法,就是用夹头对刀,我们知道夹头外径,刀具去碰了输入外径就可以,对内径时可以拿一量块用手压在夹头上对,同样输入夹头外径就可以了。
2、对刀仪对刀
如果有对刀仪就方便多了,对刀仪就相当于一个固定的对刀试切工件,刀具碰了就记录进去位置了。所以如果是多种类小批量加工最好买带对刀仪,节约时间。
我们就“河北广告雕刻机对刀方法”的内容,介绍的还是比较详细的。大家应该都有所了解了。
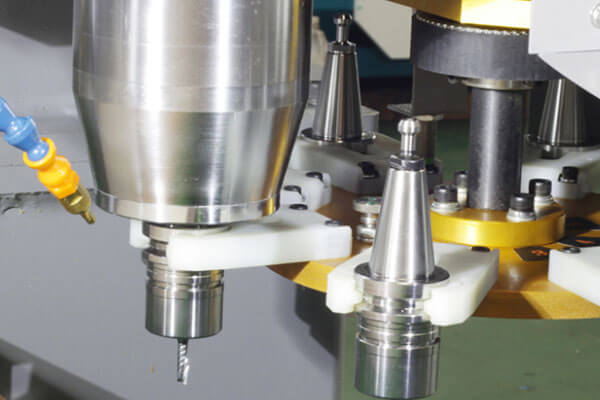
G5迷你字加工中心雕刻机盘式换刀
河北广告雕刻机为什么要对刀?对刀是雕刻加工中的主要操作和重要技能。在一定条件下,对刀的精度可以决定零件的加工精度,同时,对刀效率还直接影响雕刻加工效率。
河北广告雕刻机对刀方法需要知道的意义?
仅仅知道对刀方法是不够的,还要知道雕刻机的各种对刀设置方式,以及这些方式在加工程序中的调用方法,同时要知道各种对刀方式的优缺点、使用条件等。
对刀方法一定要同零件加工精度要求相适应
河北广告雕刻机对刀方法原理?
深入理解雕刻机的对刀原理对于操作者保持清晰地对刀思路、熟练掌握对刀操作以及提出新的对刀方法都具有知道意义。对刀的目的是为了建立工件坐标系,直观的说法是,对刀是确立工件在雕刻机工作台中的位置,实际上就是求对刀点在工作台坐标系中的坐标。对于雕刻机来说,在加工前首先要选择对刀点,对刀点是指用雕刻机加工工件时,刀具相对于工件运动的起点。对刀点既可以设在工件上(如工件上的设计基准或定位基准),也可以设在夹具或工作台上,若设在夹具或工作台上的某一点,则该点必须与工件的定位基准保持一定精度的尺寸关系。
对刀时,应使指刀位点与对刀点重合,所谓刀位点是指刀具的定位基准点,对于车刀来说,其刀位点是刀尖。对刀的目的是确定对刀点(或工件原点)在工作台坐标系中的绝对坐标值,测量刀具的刀位偏差值。对刀点找正的准确度直接影响加工精度。在实际加工工件时,使用一把刀具一般不能满足工件的加工要求,通常要使用多把刀具进行加工。在使用多把车刀加工时,在换刀位置不变的情况下,换刀后刀尖点的几何位置将出现差异,这就要求不同的刀具在不同的起始位置开始加工时,都能保证程序正常运行。为了解决这个问题,雕刻机配备了刀具几何位置补偿的功能,利用刀具几何位置补偿功能,只要事先把每把刀相对于某一预先选定的基准刀的位置偏差测量出来,输入到雕刻机的刀具参数补正栏指定组号里,在加工程序中利用T指令,即可在刀具轨迹中自动补偿刀具位置偏差。刀具位置偏差的测量同样也需通过对刀操作来实现。
河北广告雕刻机对刀方法?
在雕刻加工中,对刀的基本方法有试切法、对刀仪对刀和自动对刀等几种常用的对刀方法。
河北广告雕刻机对刀方法具体步骤?
1、试刀法对刀
工作台本身有个机械原点,你对刀时一般要试切的啊,比如车外径一刀后Z向退出,测量车件的外径是多少,然后在G画面里找到你所用刀号把光标移到X输入X等信息...按测量工作台就知道这个刀位上的刀尖位置了,内径一样,Z向就简单了,把每把刀都在Z向碰一个地方然后测量Z0就可以了。这样所有刀都有了记录,确定加工零点在工件移里面(offshift),可以任意一把刀决定工件原点。这样对刀要记住对刀前要先读刀。有个比较方便的方法,就是用夹头对刀,我们知道夹头外径,刀具去碰了输入外径就可以,对内径时可以拿一量块用手压在夹头上对,同样输入夹头外径就可以了。
2、对刀仪对刀
如果有对刀仪就方便多了,对刀仪就相当于一个固定的对刀试切工件,刀具碰了就记录进去位置了。所以如果是多种类小批量加工最好买带对刀仪,节约时间。
我们就“河北广告雕刻机对刀方法”的内容,介绍的还是比较详细的。大家应该都有所了解了。
其他新闻更多